Spawanie konstrukcji stalowych zgodnie z EN 1090
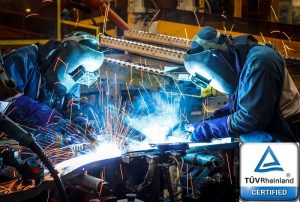
Konstrukcje stalowe hal, wiat i antresol spawamy w naszym zakładzie w Belsku Dużym, a na budowę wysyłamy gotowe elementy do skręcenia. Zakład ma certyfikat TÜV zakładowej kontroli produkcji zgodny z EN 1090-1 w klasie wykonania EXC2 i produkuje 50 do 60 ton konstrukcji miesięcznie. Spoina wykonana w hali, w stałych warunkach, jest pewniejsza niż spawanie na wietrze i deszczu.
Tekst: Paweł Timofiejew, współwłaściciel Lechtim · aktualizacja:
Spawanie konstrukcji w skrócie
Spawanie jest sercem produkcji konstrukcji stalowej. To od jakości spoin zależy, czy rama hali przeniesie śnieg i wiatr, które przyjął projektant. Dlatego w naszej firmie spawanie odbywa się w jednym miejscu i według jednego systemu kontroli.
| Parametr | Lechtim |
|---|---|
| Miejsce spawania | własny zakład w Zaborówku, gmina Belsk Duży |
| Wydajność | 50 do 60 ton konstrukcji miesięcznie |
| Certyfikacja | TÜV, zakładowa kontrola produkcji według EN 1090-1 |
| Klasa wykonania | EXC2 |
| Połączenia na budowie | skręcane, bez spawania na placu |
| Zastosowanie | hale, wiaty, antresole, konstrukcje wsporcze |
Dlaczego spawamy w zakładzie, a nie na budowie
Spawanie w zakładzie daje powtarzalną jakość, której nie da się zagwarantować na placu budowy. W hali produkcyjnej element leży na stanowisku, spawacz ma dostęp do spoiny z wygodnej pozycji, a na jakość nie wpływają wiatr, wilgoć ani mróz.
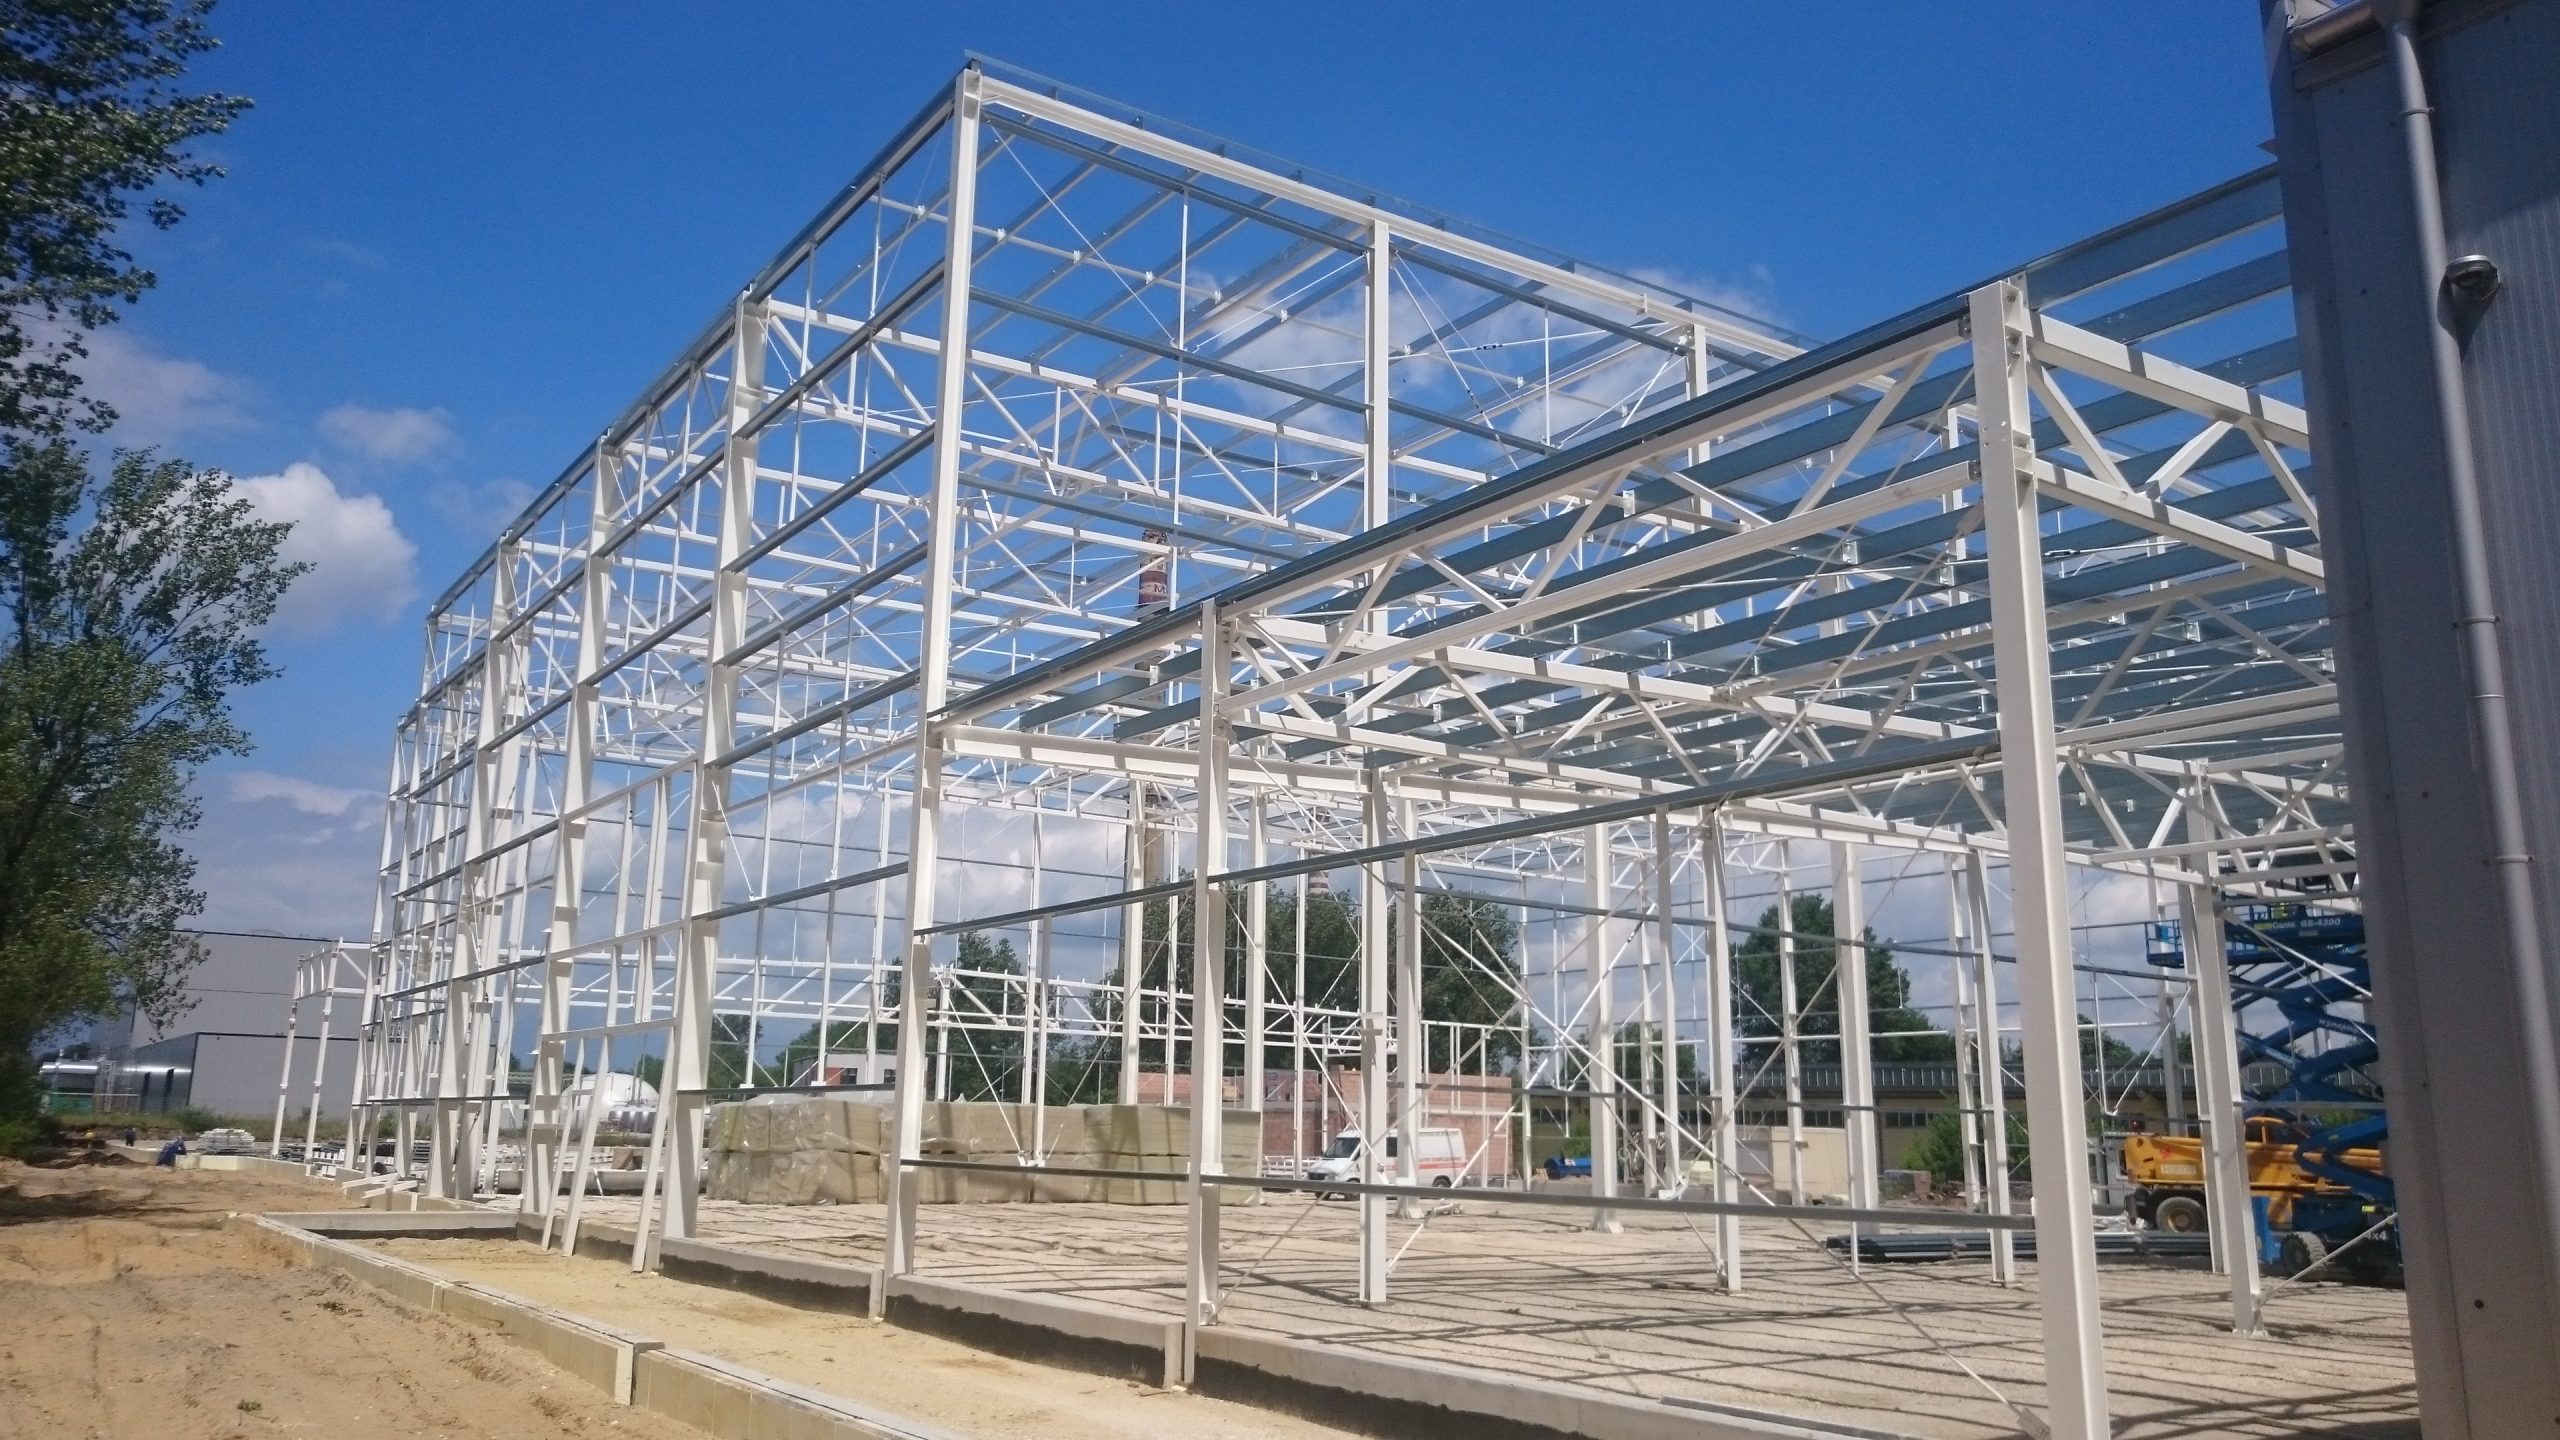
Na budowę wysyłamy gotowe słupy, ramy, kratownice i płatwie z przyspawanymi blachami czołowymi i żebrami. Tam elementy tylko skręcamy. Montaż idzie szybciej, a każde połączenie śrubowe da się łatwo obejrzeć i sprawdzić.
Prefabrykacja pozwala też równolegle prowadzić dwie rzeczy: na działce powstają fundamenty, a w zakładzie konstrukcja. To jeden z powodów, dla których sam montaż hali trwa zwykle tygodnie, a nie miesiące. Jak wygląda praca na placu, opisuję na stronie montaż konstrukcji stalowej.
Czego norma EN 1090-2 wymaga przy spawaniu w klasie EXC2
Klasa wykonania EXC2 to poziom wymagań właściwy dla większości hal, wiat i antresol. Norma EN 1090-2 przyjmuje ją jako domyślną, jeśli projekt nie określa innej. Dla spawania oznacza to konkretne wymagania wobec ludzi, procedur i kontroli:
| Wymaganie | Co oznacza w praktyce | Norma odniesienia |
|---|---|---|
| Wymagania jakości w spawalnictwie | system zarządzania spawaniem na poziomie standardowym | EN ISO 3834-3 |
| Nadzór spawalniczy | koordynator spawania z wiedzą techniczną odpowiednią do gatunku stali i grubości elementów | EN ISO 14731 |
| Kwalifikowane technologie spawania | spawanie według instrukcji technologicznych (WPS) opartych na uznanej kwalifikacji | EN ISO 15607, EN ISO 15614-1 |
| Kwalifikacje spawaczy | spawacze z egzaminem kwalifikacyjnym w zakresie wykonywanych spoin | EN ISO 9606-1 |
| Poziom jakości spoin | dopuszczalne niezgodności spoin zwykle na poziomie C | EN ISO 5817 |
| Badania spoin | badania wizualne wszystkich spoin i dodatkowe badania nieniszczące w zakresie wskazanym w normie | EN 1090-2, EN ISO 17637 |
Spełnienie tych wymagań sprawdza jednostka certyfikująca w ramach nadzoru nad zakładową kontrolą produkcji. U nas jest to TÜV. Dla inwestora to prosta informacja: spoiny w jego hali są wykonane i sprawdzone według tych samych reguł co w każdym certyfikowanym zakładzie w Europie.
Jak kontrolujemy spoiny i materiał
Kontrola zaczyna się przed pierwszą spoiną, od materiału. Stal przyjmujemy ze świadectwami według EN 10204 i pilnujemy, żeby gatunek stali w elemencie zgadzał się z projektem. Każdy element ma swoje oznaczenie, więc wiadomo, z jakiego materiału powstał i do którego miejsca w hali trafi.
Po spawaniu wszystkie spoiny przechodzą kontrolę wizualną. Sprawdzamy kształt i wymiar spoiny, podtopienia, pory i pęknięcia na powierzchni. Tam, gdzie wymaga tego norma lub projekt, wykonuje się dodatkowe badania nieniszczące.
Na koniec sprawdzamy wymiary gotowego elementu: długości, rozstaw otworów w blachach czołowych, prostoliniowość. Spawanie wprowadza naprężenia i odkształcenia, więc element, który wymiarowo nie trzyma tolerancji, nie wyjeżdża z zakładu. Taki błąd poprawiony w hali kosztuje minuty, na budowie godziny pracy dźwigu.
Na tej samej zasadzie produkujemy konstrukcje antresol, opisane na stronie antresole magazynowe.
Co dzieje się z elementem po spawaniu
Po odbiorze spoin element trafia do zabezpieczenia antykorozyjnego zgodnego z projektem, a potem do oznakowania i wysyłki. Spoiny i ich okolice wymagają szczególnej uwagi przy przygotowaniu powierzchni, bo odpryski i żużel spawalniczy pod powłoką to przyszłe ognisko korozji.
| Etap | Co otrzymuje inwestor |
|---|---|
| Zabezpieczenie antykorozyjne | powłoka zgodna z projektem i warunkami, w jakich będzie pracować konstrukcja |
| Oznakowanie elementów | łatwy i bezbłędny montaż na budowie |
| Oznakowanie CE i deklaracja właściwości użytkowych | dokument potwierdzający, że elementy wykonano zgodnie z EN 1090-1 w klasie EXC2 |
Oznakowanie CE nie jest ozdobnikiem. Bez certyfikowanej zakładowej kontroli produkcji wytwórca nie może go nadać elementom konstrukcyjnym, a to ważne przy odbiorze budynku i przy każdym późniejszym sporze. Więcej o naszym zakładzie i rodzajach konstrukcji przeczytasz na stronie konstrukcje stalowe na Mazowszu, a o całych halach na stronie hale stalowe od producenta.
Umów bezpłatną konsultację
Powiedz nam, jaką konstrukcję planujesz i gdzie ma stanąć. Oddzwonimy, dopytamy o szczegóły i przygotujemy bezpłatną wycenę projektu, produkcji i montażu.
Telefon: 601 956 627
Zobacz też
- Montaż konstrukcji stalowej: hale, wiaty i antresole
- Konstrukcje stalowe na Mazowszu: produkcja i montaż
- Hale stalowe od producenta: własna produkcja konstrukcji
- Antresole magazynowe: dodatkowe piętro w istniejącej hali
Pytania o spawanie konstrukcji
Nie ma tu Twojego pytania? Zadzwoń: 601 956 627.
Gdzie spawacie konstrukcje stalowe?
W naszym zakładzie w Zaborówku, gmina Belsk Duży, na Mazowszu. Zakład ma certyfikat TÜV zakładowej kontroli produkcji według EN 1090-1 w klasie EXC2 i produkuje 50 do 60 ton konstrukcji miesięcznie.
Czy spawacie konstrukcję na budowie?
Nie. Spawamy w zakładzie, w stałych warunkach i pod kontrolą, a na budowie gotowe elementy skręcamy. Dzięki temu montaż jest szybszy, a połączenia łatwe do sprawdzenia.
Co oznacza spawanie zgodne z EN 1090 w klasie EXC2?
Że zakład spełnia wymagania jakości w spawalnictwie według EN ISO 3834-3, ma nadzór spawalniczy, spawa według kwalifikowanych technologii, zatrudnia spawaczy z kwalifikacjami według EN ISO 9606-1 i bada spoiny w zakresie wymaganym przez EN 1090-2.
Jak sprawdza się jakość spoin w konstrukcji stalowej?
Wszystkie spoiny przechodzą badania wizualne, a w zakresie wskazanym przez normę lub projekt wykonuje się dodatkowe badania nieniszczące. Dla EXC2 dopuszczalne niezgodności określa zwykle poziom jakości C według EN ISO 5817.
Czy spawane elementy mają oznakowanie CE?
Tak. Certyfikat zakładowej kontroli produkcji według EN 1090-1 pozwala nam oznakować elementy konstrukcyjne znakiem CE i wystawić deklarację właściwości użytkowych.
Czy wykonujecie spawanie i montaż konstrukcji stalowych w całej Polsce?
Tak. Konstrukcje spawamy w zakładzie na Mazowszu, a montujemy je własnymi ekipami w całej Polsce, jako część budowy hal, wiat i antresol.
O autorze
Paweł Timofiejew, współwłaściciel Lechtim sp. z o.o. sp. k. w Belsku Dużym. W branży budowlanej pracuje od początku swojej drogi zawodowej. Jako kierownik budowy i project manager prowadzi realizacje hal stalowych od pierwszej rozmowy z inwestorem, przez projekt i produkcję konstrukcji, po odbiór.
Lechtim działa od 1995 roku i ma certyfikat TÜV zakładowej kontroli produkcji zgodny z normą EN 1090-1 w klasie wykonania EXC2.
Źródła i dokumenty
- PN-EN 1090-1: Wykonanie konstrukcji stalowych i aluminiowych. Zasady oceny zgodności elementów konstrukcyjnych; certyfikat TÜV zakładowej kontroli produkcji Lechtim, klasa EXC2.
- PN-EN 1090-2: Wymagania techniczne dotyczące konstrukcji stalowych (spawanie, kontrola, klasy wykonania).
- PN-EN ISO 3834-3: Wymagania jakości dotyczące spawania materiałów metalowych, standardowe wymagania jakości.
- PN-EN ISO 14731: Nadzór spawalniczy. PN-EN ISO 9606-1: Egzamin kwalifikacyjny spawaczy. PN-EN ISO 15614-1: Kwalifikowanie technologii spawania.
- PN-EN ISO 5817: Poziomy jakości niezgodności spawalniczych. PN-EN ISO 17637: Badania wizualne złączy spawanych.
- PN-EN 10204: Wyroby metalowe, rodzaje dokumentów kontroli.
- Wydajność zakładu: dane Lechtim.